Производство керамического кирпича: как связать формование, сушку, обжиг и выходную партию
Производственная история керамического кирпича должна связывать сырьё, формование, сушку, обжиг и сортирование. Печной журнал сам по себе не объясняет происхождение готового поддона. Информационный проект сохраняет принадлежность материала и фактические перемещения носителей между стадиями.
Установить единицы истории
Зарегистрируйте сырьевые партии и подготовленную смесь в доступной степени детализации. Для непрерывной подачи согласуйте интервалы принадлежности и модель буферов. Исходный складской номер не всегда однозначно описывает каждое сформованное изделие.
После формования используйте подтверждённую идентификацию изделий или носителей. Производитель кирпича разделяет подготовку, формование, сушку, обжиг и упаковку как последовательные стадии. Связи между ними должны отражать реальную производственную схему.
Сохранить фактическую загрузку
Для сушильных носителей и печных вагонеток зарегистрируйте состав и положение в установленном объёме. Постоянный номер вагонетки не является номером неизменной партии. Разгрузка и новая загрузка создают отдельные события.
При перестановке изделий или объединении материала сохраняйте новые связи. Плановая загрузочная карта и фактическая должны различаться. Если доступен только партийный учёт, это ограничение переносится в дальнейшие отчёты.
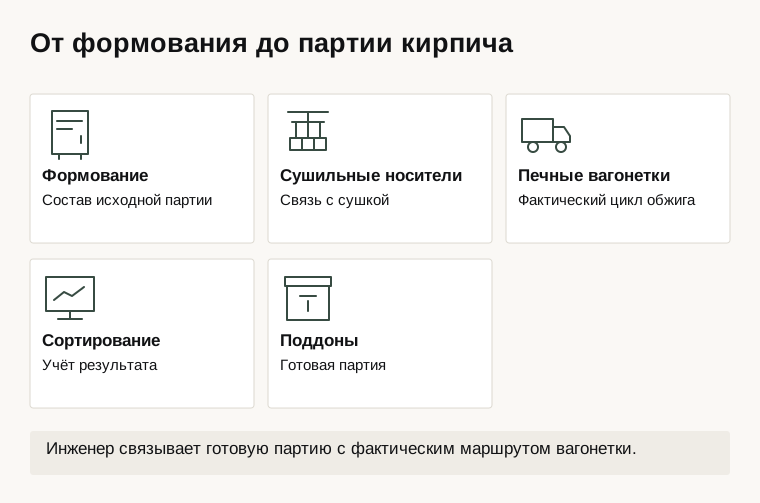
| Этап | Что связывается | Зачем |
|---|---|---|
| Формование | Смесь и выходной интервал | Происхождение заготовок |
| Сушка | Носитель и фактический проход | История состояния |
| Обжиг | Вагонетка и маршрут | Тепловая принадлежность |
| Сортирование | Изделия и назначение | Готовый выход |
Подготовить тепловую историю
Свяжите носитель с фактическим временем прохождения зон и доступными измерениями. Температура среды в точке не является прямым измерением каждого изделия. Режимы и критерии определяет технологическая документация.
Для туннельного процесса сохраните продвижение, остановки и изменения маршрута в доступном объёме. Постоянная задержка от входа до выхода может не описывать все состояния. В камерной схеме применяется соответствующая модель загрузки и цикла.
Например, вагонетка задержалась перед следующим участком, а её место в плановой последовательности сохранилось. Отчёт только по порядку задания ошибочно назначит ей чужой временной интервал. Нужны фактические события движения.
Разделить количество и состояние
Заготовка, высушенное изделие и обожжённый кирпич имеют разные физические состояния. Сравнение размеров и масс требует соответствующих методических оснований. Число изделий также изменяется при отбраковке и повреждении, а не только при плановом формовании.
Возврат необожжённого материала и дальнейшее обращение с обожжённым браком могут иметь разные маршруты. Система сохраняет фактическое назначение по утверждённой технологии. Общий статус «возврат» не должен скрывать различие происхождения.
Для расположения проб сохраняйте принятую схему мест на носителе. Верхний и нижний ряд, край и середина являются разными позициями наблюдения. Если их объединяют в один результат, правило объединения должно быть известно; простая общая подпись вагонетки не описывает фактическую представительность выборки.
Связать выходную проверку
Пробы и испытания связывайте с партией, носителем, местом и стадией. Выборочный результат должен иметь известный охват. Решение о пригодности готовой партии не присваивается автоматически по завершению печного прохода.
При формировании поддонов сохраняйте фактический состав или принятую партийную модель. Проверьте смену смеси, перестановку носителя, остановку и исключение части изделий. Начните с одного поддона и восстановите его путь до формования. Так история поддерживает разбор качества кирпича, сохраняя реальные временные и материальные границы без назначения технологических режимов.
Сайт носит справочный характер и не собирает персональные данные — все запросы уходят на наш email напрямую из вашего почтового клиента. Соответствует требованиям закона «О персональных данных».

